


Нежный
Нежный
Нежный
Нежный
Нежный
Нежный
Нежный
Нежный
Нежный
Формование оргстекла требует термической формовки, и выбор материала стоит на первом месте
Оргстекло, общее название акрилового листа ПММА, представляет собой термопласт, который становится гибким при нагревании и сохраняет новую форму после охлаждения. Это единственное свойство делает его одним из самых щадящих материалов для практических проектов по формованию, от лобовых стекол мотоциклов и витрин до нестандартных осветительных диффузоров и защитных устройств для машин. Сам способ формования несложный: нагрейте лист, придайте ему форму, дайте ему остыть. Причиной большинства неудач является выбор неправильного материала или превышение температуры за пределами безопасного окна. Поэтому, прежде чем браться за тепловую пушку, решите, какой тип акрила вам действительно нужен. Типичные детали включают в себя дисплеи для торговых точек, брызговики машин, крышки ламп и защитные окна — все формы, которые изначально представляют собой плоский лист, а геометрию приобретают за счет нагрева.
Для любого проекта формования различие между литьем и экструдированием имеет большее значение, чем бренд. Литой акрил обеспечивает немного лучшую оптическую прозрачность и химическую стойкость, но экструдированный лист обычно имеет более постоянную толщину и более равномерно размягчается, что делает его более легким материалом для сгибания и формования. Если вы создаете уникальную изогнутую панель или прототип корпуса, начните с оптический прозрачный экструдированный лист ПММА ; это обеспечивает стабильную форму и чистую готовую поверхность. Для более глубокого сравнения двух производственных маршрутов наш Руководство по материалам ПММА охватывает свойства, которые необходимо проверить перед заказом.
 Прозрачный экструдированный светильник из ПММА оптического класса высокой яркости широкого применения G Gentle - это прозрачные экструдированные световодные пластины из ПММА оптического класса с высокой яркостью и широким применением, поставщики и производители, оптовая торговля ... Посмотреть продукт →
Температурные диапазоны, которые действительно важны для акрила
Акрил не тает внезапно, как мороженое; он проходит стадию размягчения. При температуре ниже примерно 100 ° C он все еще остается стекловидным и растрескается или растрескается, если его сгибать. Практическое окно формования находится в диапазоне от 150 °C до 180 °C (около 300–355 °F). В пределах этого диапазона лист можно согнуть, драпировать или формовать в вакууме без потери качества поверхности. При температуре выше 190 °C появляются пузыри и побеление, поскольку материал начинает разлагаться. Разные поставщики указывают немного разные цифры, но принцип один: сформировать посередине окна и поддерживать равномерный нагрев.
Формирующее окно на практике
Держите лист при заданной температуре достаточно долго, чтобы тепло проникло на всю толщину, а затем работайте быстро, пока он еще гибкий. Инфракрасный термометр избавляет от догадок: направьте его на поверхность листа и подождите, пока показания не окажутся внутри окна формования, прежде чем начинать сгибать. Поверхность, которая выглядит готовой, — это не то же самое, что лист, нагретый до конца, и именно здесь большинство попыток любителей терпят неудачу.
Почему толщина меняет математику
Более толстая заготовка сохраняет больше тепла, и ей требуется больше времени для достижения температуры формовки. Лист толщиной 2 мм может быть готов за пару минут, а лист толщиной 6 мм может потребовать несколько минут постоянного нагрева. При спешке толстого листа поверхность становится мягкой, а сердцевина остается твердой — в результате получается изогнутый край с трещинами от напряжения. Та же логика применима и к ленточным нагревателям: увеличивайте время нагрева с увеличением толщины и проверяйте, чтобы зона размягчения была достаточно широкой для нужного вам радиуса изгиба.
| Состояние | Температура | Что происходит |
|---|---|---|
| Стеклянный переход | ~105 °С | Лист начинает размягчаться, но все еще сопротивляется изгибу |
| Формирующее окно | 150–180 °С | Идеальный диапазон для гибки, драпировки и вакуумной формовки. |
| Перегрев | Выше 190 °С | Пузырьки, побеление и необратимые повреждения поверхности |
Три надежных метода формования оргстекла
Выбирайте метод по нужной вам форме, а не по тому, что выглядит эффектно. Острые углы требуют обогрева линии; плавные кривые требуют обогрева всей поверхности; глубокие, повторяемые детали требуют вакуумной формовки.
Гибка линий для получения острых и чистых углов
Ленточный нагреватель или фокусированная тепловая пушка нагревают одну узкую полосу листа. Как только полоса станет мягкой, сложите лист под нужным углом и держите его, пока он не остынет. Поскольку после охлаждения акрил слегка пружинит, изогните его на несколько градусов; с практикой вы поймете, насколько необходима толщина вашего листа и ширина нагревателя. Эта технология позволяет получить четкие углы под углом 90 градусов без нагрева остальной части, поэтому она остается стандартом для выставочных стендов, осветительных приборов и лобовых стекол мотоциклов.
Формирование драпировки для кривых и куполов
Чтобы получить изогнутую форму, нагрейте весь лист в духовке или под широким инфракрасным источником, затем положите его на форму — деревянную жердь, пенопласт или даже кухонную миску. Гравитация и давление света делают свою работу. Лист охлаждается по контуру формы, а края очищаются фрезерным станком. Для более глубоких изгибов дайте листу провиснуть под собственным весом перед контактом; если прижать его, пока он еще слишком холодный, в углах появятся тонкие пятна.
Вакуумная формовка сложных повторяющихся деталей
Вакуумная формовка натягивает нагретый лист на детальную форму с использованием атмосферного давления, воспроизводя ребра, подрезы и текстурированные поверхности гораздо лучше, чем ручная формовка. Именно этот метод используется при изготовлении корпусов оборудования, автомобильных компонентов и защитных чехлов — и именно здесь процесс перестает быть хобби и начинает нуждаться в подходящих инструментах и контроле температуры. Как только вы достигнете этого этапа, допуск на толщину материала становится критическим; наш Руководство по пластиковым листам для вывесок и светодиодов объясняет, почему акрил контролируемого калибра ведет себя гораздо более предсказуемо, чем обрезки из ремесленного магазина.
| Метод | Лучшее для | Оборудование | Типичный результат |
|---|---|---|---|
| Изгиб линии | Острые углы, коробки, лобовые стекла | Ленточный нагреватель или сфокусированная тепловая пушка | Четкие, прямые изгибы |
| Формирование драпировки | Изогнутые панели, купола, навесы | Духовка или инфракрасный обогреватель плюс форма | Гладкие сложные кривые |
| Вакуумная формовка | Глубокие детали, ребра, фактурные детали. | Вакуум-формовщик и пресс-форма | Повторяемые производственные детали |
Шаг за шагом: драпировка формы панели из плексигласа поверх формы
Начните с чистого, сухого листа и формы, способной выдержать температуру формования. Хорошо подходят древесина и высокотемпературная пена; ламинат и лакированные поверхности могут прилипать. Перед нагреванием удалите обе защитные пленки.
- Отрежьте акриловый лист примерно по размеру с помощью пилы или резака с ЧПУ, оставив небольшой запас для обрезки.
- Разогрейте духовку до 160 °C (320 °F) и поместите лист на плоский противень, застеленный защитной бумагой.
- Нагревайте до тех пор, пока лист не провиснет под собственным весом и не станет гибким при проверке пальцем в перчатке — обычно несколько минут для листа толщиной 2–4 мм.
- Поднимите горячий лист на форму и дайте ему расположиться по контуру, аккуратно нажимая от центра наружу.
- Удерживайте деталь, пока она не остынет ниже примерно 60 °C; слишком быстрое охлаждение создает внутреннее напряжение, а затем и разрушение.
- Обрежьте края, затем отшлифуйте и отполируйте линию разреза, если край будет виден.
Два практических напоминания: надевайте термостойкие перчатки всякий раз, когда вы работаете с горячим акрилом, и проветривайте рабочую зону. ПММА при нагревании выделяет небольшое количество пара; при типичных для любителей температурах и коротком времени воздействия риск невелик, но чистый воздух — это непреложная привычка.
Пять ошибок, которые портят большинство работ по лепке акрила
Большинство вышедших из строя деталей выходят из строя по одним и тем же пяти причинам. Научитесь распознавать их, прежде чем тратить лист зря.
- Перегрев поверхности, в то время как ядро остается холодным. Внешняя сторона пузырится и белеет, а внутренняя остается твердой, образуя слабый потрескавшийся изгиб.
- Принудительный изгиб ниже температуры формования. Результатом является растрескивание под напряжением — мелкие белые трещины, которые появляются на линии сгиба, иногда всего через несколько дней.
- Неравномерный нагрев по всему листу. Горячие точки вызывают коробление и кривые кривые, которые невозможно исправить после остывания материала.
- Пропуск защитной пленки или использование неправильного разделительного средства. Материалы форм и покрытия могут прилипать к горячему акрилу.
- Охлаждение слишком быстрое. Детали с мгновенным охлаждением выдерживают большее внутреннее напряжение и склонны к растрескиванию во время обрезки или сверления.
Когда профессиональный производитель превосходит мастерскую
Литье своими руками имеет смысл для прототипа или отдельной детали. Но как только детали требуются оптические характеристики — светопроводящая пластина, равномерно распределяющая свет, рассеиватель с заданной дымкой или огнестойкий класс для коммерческого оборудования — требования меняются. Лист, отклоняющийся на несколько десятых миллиметра, приемлем для стенда и бесполезен для панели с подсветкой. Даже хорошо оборудованная мастерская не может контролировать консистенцию, индекс желтизны и огнестойкость от партии к партии. Например, огнестойкие акриловые материалы должны быть протестированы и задокументированы в соответствии с определенными классификациями, а недокументированная замена смолы может изменить формирование, старение и горение детали.
В компании Suzhou Gentle те же экструзионные линии из ПММА оптического класса, на которых производятся наши прозрачные листы, также поставляются нашим клиентам. Ассортимент продукции вакуумной формовки построен для промышленных потребителей. Мы самостоятельно контролируем рецептуру, толщину и качество поверхности, а производство осуществляется в соответствии с системой управления качеством ISO 9001. Это означает, что мы можем поставить акрил нужной марки и сформировать из него крышки, корпуса, рассеиватели и компоненты световодов с документально подтвержденными допусками. Если ваш проект готовится к производству, оцените варианты материалов и возможности формования, прежде чем переходить к ручному процессу.
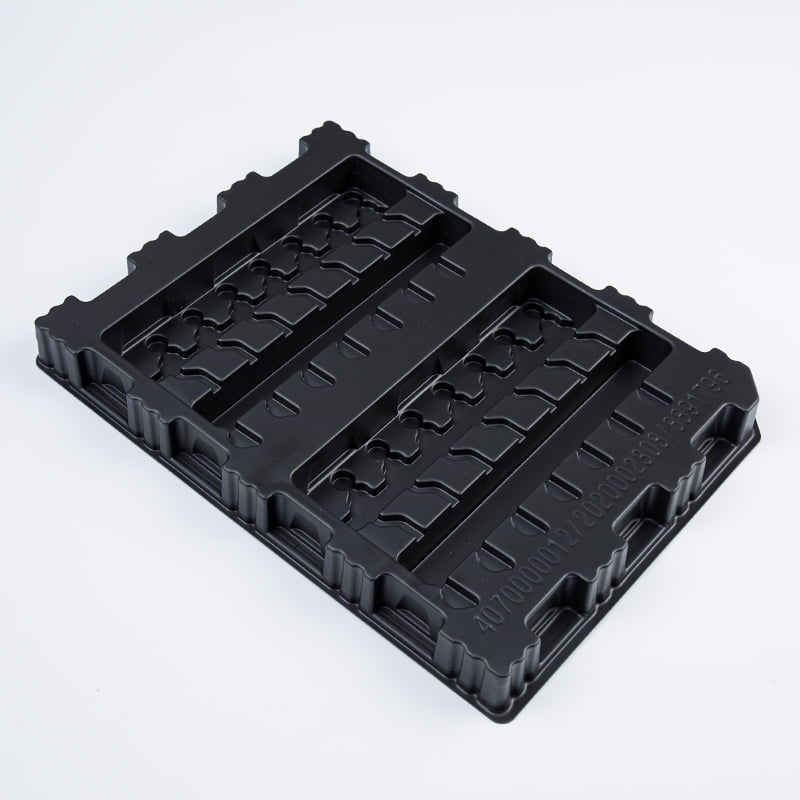 Поставщики пластиковых листов для вакуумной формовки, пластиковые изделия для вакуумной формовки на заказ Компания Suzhou Gentle Photoelectric Technology Co., Ltd. поддерживает изготовленные на заказ пластиковые изделия для вакуумной формовки, поставщиков пластиковых листов для вакуумной формовки и... Посмотреть продукт →
Формование оргстекла действительно доступно: контролируйте температуру, соблюдайте толщину и выбирайте материал с постоянными свойствами. Эти три фактора отличают чистую кривую от потрескавшегося и пузырчатого брака.


